Ricerche recenti
Idee di ricerca
Scala
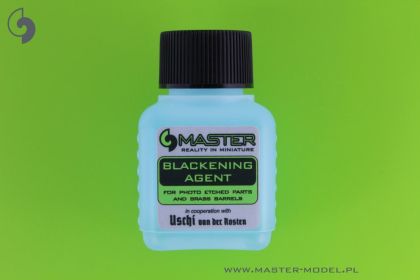
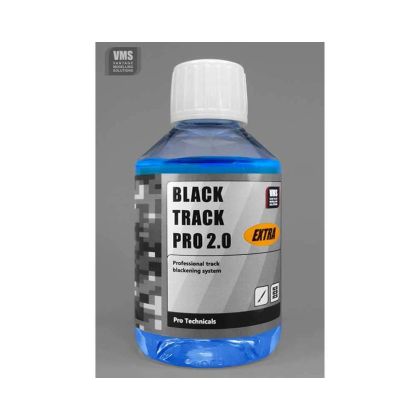
I brunitori colorano chimicamente il metallo nudo in un tono scuro e opaco. Si usano sulle fotoincisioni, sulle canne in ottone, sui cingoli metallici e su tutti i piccoli dettagli in metallo dove la lucentezza naturale tradirebbe che si tratta di un pezzo aggiunto. A differenza del colore non aggiungono uno strato: la colorazione nasce per reazione dentro la superficie stessa, quindi non intasa l'incisione fine e non rischia di scrostarsi quando pieghi il pezzo.
Nella sezione trovi brunitori per ottone e rame, prodotti dedicati ai cingoli in metallo e un liquido protettivo per fotoincisioni. Sotto trovi la procedura, compreso lo sgrassaggio senza il quale la reazione non parte.
Una fotoincisione ha un disegno nell'ordine dei centesimi di millimetro. Ogni mano di colore lo intasa in parte, e sulle griglie, sulle minuterie e sulle scritte minute il dettaglio sparisce del tutto. Il brunitore non ha questo problema: la colorazione nasce da una reazione nella superficie, quindi lo spessore del pezzo resta quello e il rilievo intatto.
La seconda ragione è meccanica. Il colore su metallo liscio tiene male e si crepa quando pieghi la fotoincisione. Una superficie brunita si piega insieme al pezzo, perché non è uno strato sovrapposto ma parte del metallo.
Su una superficie unta la reazione non parte affatto, o viene a macchie. Sgrassa quindi i pezzi con cura e da quel momento maneggiali con le pinzette e non con le dita. Un'impronta si fa vedere nel risultato con assoluta puntualità.
Il prodotto si stende a pennello o si immerge il pezzo. Lo scurimento avviene sotto i tuoi occhi, quindi il risultato è sempre sotto controllo: appena raggiungi il tono che vuoi, risciacqui in acqua e la reazione si ferma. Più tempo di posa dà una superficie più scura e più opaca, meno tempo soltanto un velo di patina.
Dopo il risciacquo lascia asciugare completamente il pezzo. La superficie risulta spesso leggermente polverosa; una passata delicata con un panno asciutto la uniforma e la mette in risalto. Se il pezzo verrà maneggiato, conviene chiuderlo alla fine con un velo di opaco.
I prodotti sono formulati per metalli precisi, più spesso ottone, rame e bronzo, cioè i materiali di fotoincisioni e canne tornite. Su acciaio inossidabile, alluminio o pezzi stagnati la reazione può non avvenire. Prova sempre prima sul bordo del foglio di fotoincisione che non userai sul modello.
Una fotoincisione brunita entra nel modello all'istante: è il modo più rapido per far smettere a un dettaglio metallico di sembrare un corpo estraneo.